Yüksek mukavemet-ağırlık oranı, mükemmel ısı iletkenliği ve doğal korozyon direnci sayesinde alüminyum alaşımları, havacılık, optoelektronik iletişim ve endüstriyel otomasyon gibi üst düzey üretim sektörlerindeki hassas bileşenler için birincil malzeme tercihidir.
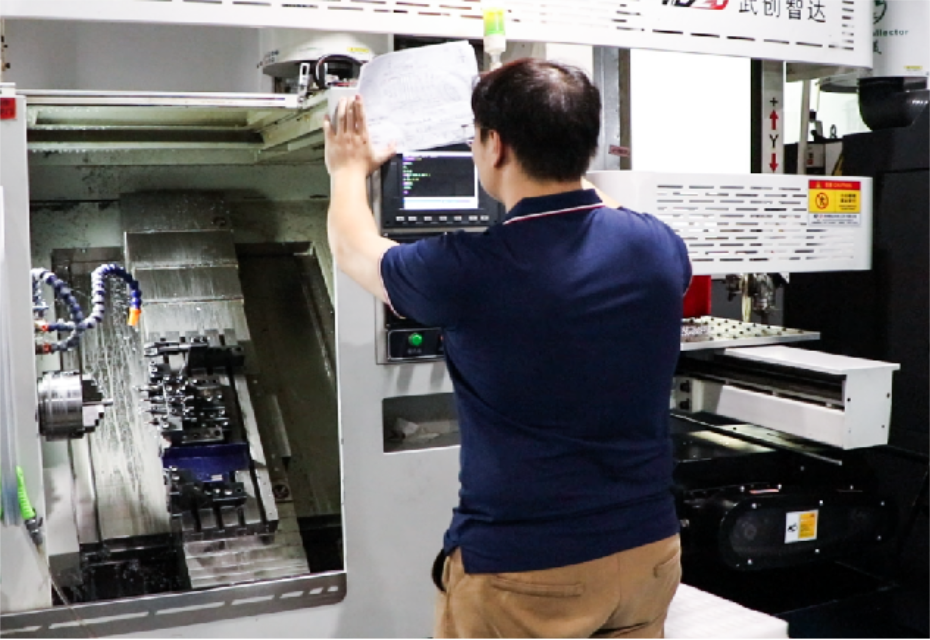
Hassas tornalama genellikle burçlar, valf gövdeleri ve konektörler gibi rotasyonel alüminyum parçalar için çekirdek işleme prosesidir. Bu makale, alüminyum bileşenler için hassas tornalamanın pratik uygulamasına odaklanmaktadır. Euyik'in üst düzey alüminyum hassas işleme konusundaki on yılı aşkın deneyiminden yararlanarak, malzeme özellikleri ve proses kontrolünden kalite doğrulamaya kadar her şeyi kapsayan pratik yaklaşımları sistematik olarak parçalara ayırıyoruz.
1. Alüminyum Parçaların Hassas Tornalanmasında İki Temel Zorluk
Alüminyumu tornalarken karşılaşılan hassas darboğazlar temel olarak malzeme özellikleri ile yüksek hassasiyet gereksinimleri arasındaki çelişkiden kaynaklanmaktadır; bu aynı zamanda seri üretim sırasındaki zayıf tutarlılığın da temel nedenidir.
(1) Yıpranma Kenarı (BUE) oluşumuna yatkın yumuşak ve yapışkan malzeme
Alüminyum alaşımları oldukça sünektir ve kesme sırasında önemli ölçüde deformasyona uğrar. Düşük ila orta kesme hızlarında talaşlar kesici kenara kolayca yapışarak bir talaş yığılması (BUE) oluşturur. Bu BUE tekrar tekrar kırılır ve yeniden şekillenir, iş parçası yüzeyini çizer ve yüzey pürüzlülüğünü bozar. Aynı zamanda kesici kenarın etkin konumunu da değiştirerek boyutsal hatalara yol açar; bu, özellikle yüksek parlaklıkta eşleşen yüzeyler ve hassas sızdırmazlık yüzeyleri için kritik bir sorundur.
(2) Yüksek termal genleşme katsayısı ve işlemede deformasyon riski
Alüminyum alaşımının termal genleşme katsayısı çeliğinkinin yaklaşık iki katıdır. Kesme sırasında oluşan ısı, iş parçasının genleşmesine neden olur; soğuma ve büzülme üzerine boyutlar genellikle tolerans sınırlarının dışına çıkar. İnce duvarlı manşonlar ve ince şaftlar için eşit olmayan ısıtma, yuvarlaklık ve eşeksenlilikte sapmalara yol açabilir. Ayrıca, işleme aşamaları arasındaki veri kaymaları ve kenetlemenin neden olduğu elastik deformasyon, hassasiyet hatalarını daha da artırabilir.
2. Kesici Takımların ve Parametrelerin Hassas Eşleştirilmesi
Kesici takımlar ve parametreler hassas tornalamanın temelini oluşturur; Alüminyumun belirli özelliklerine dayalı hedeflenen optimizasyon, kesme kalitesinin kaynakta kontrol edilmesi açısından önemlidir.
(1) Alüminyum İşleme için Takım Seçimi
Bitirme aşaması için PCD (polikristalin elmas) takımlar tercih edilir; Geniş eğim açılarına ve keskin kesme kenarlarına sahip tasarımlar, kesme kuvvetlerini önemli ölçüde azaltır ve talaş yığılması (BUE) oluşumunu temel olarak engeller. 7075 gibi yüksek mukavemetli havacılık alüminyum alaşımları için, takım ömrünü yüzey kalitesi ile dengelemek amacıyla özel alüminyum işleme kaplamalarına sahip yüksek sertlikte karbür takımlar seçilebilir. Kör kenarların iş parçasını sıkıştırarak deformasyona neden olmasını önlemek için kesici kenarlar keskin olmalı ve talaş içermemelidir.
(2) Kesme Parametrelerinin Hassas Kontrolü
"Yüksek hız, düşük ilerleme ve katmanlı kesme" temel stratejisi benimsenmiştir: ince talaş işleme sırasında yüksek kesme hızları korunur, ilerleme oranları hedef yüzey pürüzlülüğüne göre hassas bir şekilde kontrol edilir ve kesme derinliği 0,1-0,5 mm aralığında tutulur. Katmanlı geçişler, düzgün talaş kaldırma sağlar, işleme verimliliğini korurken geçiş başına ısı birikimini en aza indirir ve termal deformasyon riskini azaltır.
(3) Entegre Soğutma ve Yağlama Çözümleri
Alüminyum işleme için özel olarak tasarlanmış soğutma ve yağlama sistemleri, talaşları sürekli olarak uzaklaştırmak ve ısıyı dağıtmak için kullanılır. Bu, talaşların iş parçası yüzeyini yeniden çizmesini önler, takım aşınma oranını azaltır ve kesme kenarı hassasiyetinin stabilitesini korur.
3. Süreç Yönlendirme ve İş Tutmanın Koordineli Kontrolü
Alüminyum parça tornalamanın hassas stabilitesi %70 oranında ilk proses rota tasarımına bağlıdır. İş tutma stratejileri, rota içindeki temel kontrol noktaları olarak eş zamanlı olarak planlanır; yalnızca bu koordinasyon sayesinde veri kaymaları ve işleme deformasyonları kaynağında ortadan kaldırılabilir.
(1) Aktarımlar Sırasında Veri Hatalarını En Aza İndirecek Entegre Süreç Tasarımı
Proses rotaları "tek kurulum, çok işlemli şekillendirme" ilkesine dayalı olarak tasarlanmıştır: İsviçre tipi kayar mesnetli tornalama, küçük çaplı hassas şaftlar için kullanılır; tornalama, oluk frezeleme, delme ve kılavuz çekme işlemlerini tek bir besleme döngüsünde tamamlar; torna-freze kompozit işleme, karmaşık uç yüz özelliklerine sahip parçalar için kullanılır; dış tornalama ve uç yüz delik işlemenin tek bir kurulumda aynı anda gerçekleştirilmesine olanak tanır; Düzensiz kavisli yüzeylere sahip parçalar için operasyonları desteklemek üzere 5 eksenli eş zamanlı işlemeden yararlanılıyor.
(2) Kademeli bağlama stratejileriyle eşleşen katmanlı işleme sırası
Farklı kenetleme kontrollerinin eşlik ettiği, kaba işleme, gerilim giderme, yarı ince işleme ve ince talaş işlemeyi içeren katmanlı bir işleme dizisi benimsenir: kaba işleme sırasında, hızlı talaş kaldırma için yüksek kenetleme kuvveti kullanılır, ardından iç malzeme gerilimlerini serbest bırakmak için son tornalama için eşit bir pay bıraktıktan sonra bir gerilim giderme adımı uygulanır; yarı finiş veri sapmalarını düzeltir; bitirme sırasında sıkma kuvveti azaltılır ve alüminyum parçaların elastik deformasyonunu en aza indirmek için radyal bağlamanın yerini eksenel yardımcı destek alır. Eş zamanlı olarak, kesme ısısının neden olduğu boyutsal büzülmeyi kontrol etmek amacıyla tek geçişli şekillendirme için "sığ kesme derinliği/yüksek parlaklık parametresi" yaklaşımı kullanılır.
(3) Tüm süreç zinciri boyunca birleştirilmiş veriler ve standartlaştırılmış konumlandırma
"Üç yollu birleştirme" ilkesi (Tasarım Verisi = İşleme Verisi = Muayene Verisi) süreç zinciri boyunca sıkı bir şekilde uygulanır. Proses veri yüzeyi işlendikten sonra, sonraki tüm işlemler konumlandırma için bu aynı veriyi kullanır, böylece kenetleme noktalarında keyfi değişiklikler yapılması önlenir. Küçük seri üretim için, her parçanın salgısını hizalamak ve kontrol etmek amacıyla ibreli göstergeler kullanılır; seri üretim için, yerleştirme pimlerine sahip özel fikstürler istikrarlı, kontrol edilebilir tekrarlanabilirlik sağlar ve manuel kenetlemeyle ilgili hataları ortadan kaldırır.
(4) Riskleri önleyici olarak azaltmak için erken DFM müdahalesi
Üretilebilirlik için Tasarım (DFM) incelemeleri projenin başlangıcında gerçekleştirilir ve süreç planlamasının yanı sıra kenetleme fizibilitesi de değerlendirilir. Öneriler arasında özel sıkıştırma tırnaklarının dahil edilmesi ve ince duvarlı veya karmaşık geometriler için duvar kalınlığı gradyanlarının optimize edilmesinin yanı sıra anotlama gibi sonraki yüzey işlemleri için hassas payların ayrılması yer alır. Bu önlemler, genel teslimat döngüsünü kısaltırken tasarım aşamasındaki işleme ve bağlama risklerini azaltır.
4. Kullanıma hazır parçalar için tek noktadan son işlem
Hassas tornalanmış alüminyum parçalar genellikle performansı artırmak için yüzey işlemi gerektirir; Euyik, müşterilerin harici tedarikçilerle koordinasyon ihtiyacını ortadan kaldırarak kapsamlı tek elden hizmetler sunmaktadır. Aşınma direncini, korozyon direncini ve estetik tutarlılığı artırmak için anotlama (doğal, siyah veya sert kaplama), kumlama ve nikel kaplama dahil olmak üzere çeşitli yüzey işlemleri sunuyoruz. Ek olarak, parçaların teslimattan sonra hemen montaja hazır olmasını sağlayarak ve müşterilerin birden fazla tedarikçiyi yönetmeyle ilgili zaman ve iletişim maliyetlerinden tasarruf etmesini sağlayarak temizlik, koruyucu paketleme ve standart etiketleme sağlıyoruz.
5. Hassas Alüminyum Tornalama için Tipik Endüstri Uygulamaları
Olgun hassas tornalama yeteneklerinden ve kapsamlı bir proses kontrol sisteminden yararlanan Euyik, çeşitli üst düzey sektörlere yüksek kaliteli alüminyum bileşenler sunmaktadır.
(1) Havacılık
Navigasyon ekipmanı, konnektör muhafazaları, montaj braketleri ve diğer bileşenler için hassas şaftlar sağlıyoruz. Tüm sürecimiz EN9100 kalite standartlarına uygundur ve havacılık tedarik zinciri uyumluluk gerekliliklerini karşılamak için İlk Ürün Denetimi (FAI) raporları ve tam seri izlenebilirlik sağlıyoruz.
(2) Optoelektronik ve İletişim
Mercek çerçeveleri, optomekanik yapısal bileşenler ve fiber optik konektör parçaları üretiyoruz. Optik yol hizalamanın yüksek hassasiyetli gereksinimlerini karşılamak için eşeksenliliği ve montaj verilerini sıkı bir şekilde kontrol ediyoruz.
(3) Endüstriyel Otomasyon
Hassas valf gövdeleri, tahrik milleri, ekipman montaj parçaları ve diğer parçaları teslim ediyoruz. Ekipmanların uzun vadeli, istikrarlı çalışmasını destekleyerek partiler arasında boyutsal tutarlılık ve bileşen değiştirilebilirliği sağlıyoruz.
6. Sonuç
Üst düzey hassas işlemede on yıldan fazla deneyime sahip olan Euyik, İsviçre tipi tornalama, torna-freze işleme ve 5 eksenli işleme dahil olmak üzere kapsamlı yeteneklere sahiptir. Prototip doğrulama ve küçük seri pilot çalışmalardan istikrarlı seri üretime kadar tam yaşam döngüsü hizmetleri sağlıyoruz. Hassas alüminyum tornalama gereksinimleriniz varsa lütfen çizimlerinizi ve teknik spesifikasyonlarınızı bize gönderin; mühendislik ekibimiz özel bir süreç çözümü ve doğru bir teklif sunacaktır.