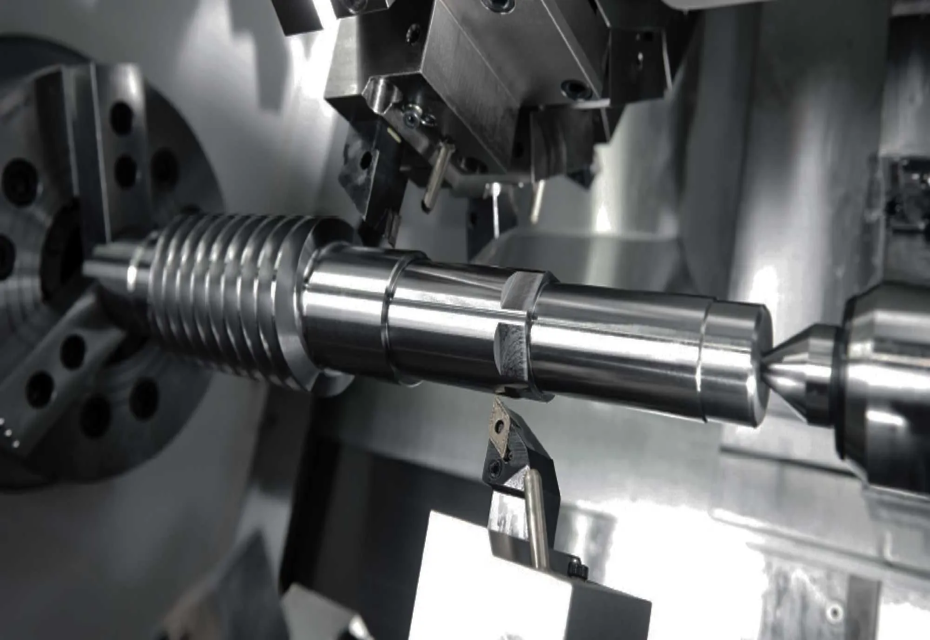
Üst düzey imalat sektöründe CNC tornalama, şaftlar, manşonlar ve valf makaraları gibi hassas döner bileşenler için temel işleme prosesidir. Bununla birlikte, yüksek hacimli sürekli üretimde sıklıkla boyut kayması, eşeksenlilik sapmaları ve partiler arası zayıf tutarlılık gibi sorunlarla karşılaşılır.
Birçoğu bu sorunları yetersiz takım tezgahı hassasiyetine bağlasa da aslında süreç kontrolündeki üç yaygın kör noktadan kaynaklanmaktadır. Euyik'in üst düzey hassas CNC tornalama alanında on yıldan fazla deneyiminden yararlanarak, bu sorunların temel nedenlerini yıkıyor ve pratik çözümler sunuyoruz.
1. Kör Nokta 1: Aşınmayı izlemeden takımların değiştirilmesi, kademeli boyut kaymasına neden olur
CNC tornalamada takım, iş parçasıyla sürekli temas halinde kalır ve kesici kenar aşınmasını kademeli bir süreç haline getirir. Kantitatif takım ömrü yönetimi ve süreç izleme olmadan (bunun yerine takım değişikliklerinde yalnızca operatör deneyimine güvenildiğinde), ilk birkaç düzine parçanın tolerans dahilinde olduğu ancak sonraki parçaların yavaş yavaş spesifikasyonların dışına çıktığı bir senaryoyla karşılaşmak kolaydır. Bu özellikle alüminyum, bakır ve bunların alaşımları gibi yumuşak malzemeler için geçerlidir; Kesme sırasında oluşan kenar talaşları (BUE), etkin kenar boyutlarını değiştirerek boyutsal hataları ve yüzey kalitesindeki dalgalanmaları daha da kötüleştirir.
Bu sorunu çözmek için anahtar, "kırıldığında değiştir" yaklaşımından "sistematik kontrol" yaklaşımına geçmektir:
Malzemeye özel takım eşleştirme: Kaynakta stabil kesme süresini uzatmak için takım kalitelerini ve aşınmaya dayanıklı kaplamaları alüminyum alaşımları, paslanmaz çelik, titanyum alaşımları ve bakır alaşımları gibi belirli malzemelerle eşleştirin;
Kantitatif takım ömrü yönetimi: Parça özelliklerine ve kesme parametrelerine dayalı olarak bireysel takımlar için önceden ayarlanmış işleme ömrü eşikleri; takımların optimum ömrünün ötesinde hizmette kalmasını önlemek için sınıra ulaşıldığında takım değişikliklerini zorunlu kılar;
Dinamik süreç eğilimi izleme: İstatistiksel Süreç Kontrolü'nü (SPC) kullanarak kritik boyut değişikliklerini izleyin; Takım ofsetlerini proaktif olarak ayarlamak için sapma eğilimlerini belirleyin, böylece parçalar tolerans dışına çıkmadan önce anormallikleri yakalayın.
2. Kör Nokta 2: Çoklu operasyonlarda iş tutma verilerinin yanlış hizalanması, geometrik toleranslar üzerinde kontrol kaybına neden olur
Birçok CNC tornalanmış parça, birden fazla işleme aşaması ve hatta freze makinelerine aktarım gerektiren uç yüzey delikleri, kama kanalları ve düzensiz montaj noktaları gibi karmaşık geometrilere sahiptir. Her kenetleme hareketinde konumlandırma sapmaları meydana gelir; Çoklu aktarımlarda hatalar biriktikçe, son parça genellikle eşeksenlilik ve konumsal doğruluk gibi geometrik tolerans gereksinimlerini karşılamada başarısız olur. Ayrıca, ince duvarlı manşonlar ve ince şaft bileşenleri, aşırı sıkma kuvvetinin neden olduğu elastik deformasyona eğilimlidir; işlemenin tamamlanması ve ardından geri esneme sonrasında boyutları genellikle tolerans sınırlarının dışına çıkar.
Bu sorunları çözmenin anahtarı, bağlama operasyonlarının sayısını en aza indirmek ve işleme verilerini birleştirmekte yatmaktadır:
Proses birleştirme ve tek kurulumlu üretim: Küçük hassas şaftlar ve pimler için İsviçre tipi kayar mesnetli tornalama kullanılır; bu, tornalama, oluk frezeleme, delme ve kılavuz çekme gibi tüm işlemlerin tek bir ilerleme döngüsünde tamamlanmasına olanak tanır. Karmaşık uç yüz özelliklerine sahip parçalar için, tüm dönme ve uç yüz özelliklerini tek bir kurulumda tamamlamak için torna-freze kompozit işleme kullanılır, böylece parçaların kaynakta birden fazla işlem arasında aktarılmasından kaynaklanan veri hataları ortadan kaldırılır.
Tüm bağlama sürecinin standardizasyonu: Fikstür kalibrasyonu ve veri doğrulaması seri üretimden önce tamamlanır. Seri üretim ancak ilk ürünün tam boyutlu incelemeye tabi tutulmasından ve tüm geometrik ve konumsal toleransların spesifikasyonlara uygun olduğunun onaylanmasından sonra başlar. Deformasyona yatkın parçalar için kademeli bir sıkma kuvveti stratejisi benimsenir: bitirme aşamasında radyal sıkma kuvveti azaltılırken, elastik deformasyonu en aza indirmek için eksenel yardımcı destek kullanılır.
3. Kör Nokta 3: Termal deformasyona yönelik dinamik telafi eksikliği, düzensiz boyutsal dalgalanmalara yol açıyor
Bir CNC torna tezgahının sürekli çalıştırılmasının ardından iş mili ve kılavuz vidalar, sürtünme ısısından dolayı termal uzamaya maruz kalır; Aynı anda iş parçası içinde kesme ısısının sürekli birikmesi termal genleşmeye ve büzülmeye neden olur. İşleme yalnızca başlangıç takım ayarlama parametrelerini kullanarak devam ederse, bir saatlik çalışmadan sonra üretilen parçalar ile dört saat sonra üretilen parçalar arasında önemli boyutsal farklılıklar ortaya çıkar. Bu dalgalanmaların öngörülebilir bir modeli olmadığı için tek bir parametre kullanılarak düzeltilmesi zordur.
Bu tür hatalar tamamen ortadan kaldırılamasa da etkileri dinamik kontrol önlemleriyle önemli ölçüde azaltılabilir:
Önleyici sıcaklık kontrolü ve ekipmanın ısıtılması: Hassas tornalama işlemleri sıcaklık kontrollü atölyelerde gerçekleştirilir. Başlatma sonrasında standart bir ısınma prosedürü gerçekleştirilir ve yüksek hassasiyetli işleme ancak ekipmanın termal durumu stabil hale geldikten sonra başlar.
Kesme ısısının aktif kontrolü: Isıyı kesme bölgesinden sürekli olarak dağıtmak için uygun soğutma ve yağlama sistemleri kullanılır, böylece iş parçasındaki termal genleşmenin büyüklüğü azaltılır.
Periyodik dinamik kalibrasyon: Uzun vadeli üretim sırasında önemli boyutlar sabit aralıklarla noktasal olarak kontrol edilir. Takım kompanzasyon parametreleri, termal deformasyonun neden olduğu boyutsal sapmaları dinamik olarak dengelemek için ekipman sıcaklık dalgalanmalarıyla senkronize olarak ayarlanır.
4. Uçtan Uca Kalite Kontrol Döngüsü: Seri Hassasiyeti için Taban Çizgisinin Güvenceye Alınması
CNC tornalamada parti stabilitesinin sağlanması, izole edilmiş proses adımlarının optimize edilmesinden çok daha fazlasını gerektirir; tüm iş akışı boyunca sistematik kontrol gerektirir. Euyik, kapsamlı bir kalite kontrol zinciri oluşturarak EN9100 ve ISO9001 kalite yönetim standartlarına sıkı sıkıya bağlı kalmaktadır:
Gelen Malzeme Aşaması: Tam izlenebilirliği sağlamak ve malzeme özelliği dalgalanmalarından kaynaklanan işleme hatalarını önlemek için her parti için malzeme sınıflarının ve sertifikasyonun doğrulanması;
Süreç İçi Aşama: İlk Ürün Denetimi (FAI) protokolünün sıkı bir şekilde uygulanması, Kritikten Kaliteye (CTQ) özelliklerin planlı denetimlerinin gerçekleştirilmesi ve süreç kararlılığının gerçek zamanlı olarak izlenmesi;
Son Denetim Aşaması: Koordinat Ölçüm Makinelerini (CMM) kullanarak GD&T (Geometrik Boyutlandırma ve Toleranslandırma) spesifikasyonlarının tam boyutlu doğrulamasının gerçekleştirilmesi ve havacılık ve demiryolu taşımacılığı gibi üst düzey sektörlerdeki uyumluluk gereksinimlerini karşılamak için her partide eksiksiz denetim raporları ve izlenebilirlik belgelerinin sağlanması.
5. Sonuç
Yüksek hacimli CNC tornalamada hassasiyetin sağlanması, bir takım tezgahının nominal doğruluk derecesine daha az, takım aşınması, iş parçası bağlama referansları ve termal deformasyon gibi değişkenlerin sistematik yönetimine daha çok bağlıdır. Tutarlı, uzun vadeli parti teslimatı ancak tüm potansiyel süreç varyasyonu kaynaklarının kontrol altına alınmasıyla sağlanabilir.
Standartlaştırılmış bir kalite kontrol sisteminin yanı sıra İsviçre tipi tornalama ve torna-freze işlemeyi de içeren yeteneklerden yararlanan
Euyik , prototip doğrulamasından istikrarlı seri üretime kadar tüm ürün yaşam döngüsünü kapsayan hassas tornalama siparişlerini yönetir ve birden fazla parça grubu arasında boyutsal tutarlılık ve operasyonel güvenilirlik sağlar.